
Einen Pressverband von innen messen: Den Kontaktdruck von Radsätzen präzise bestimmen
Ein Eisenbahnrad sitzt mit einer extrem festen Übermaßpassung auf der Achse. Traditionell misst die Radsatzpresse beim Fügen die aufgebrachte Kraft, um die Qualität der Verbindung zu beurteilen. Der Haken: Diese Kraft hängt stark von der Schmierung ab.
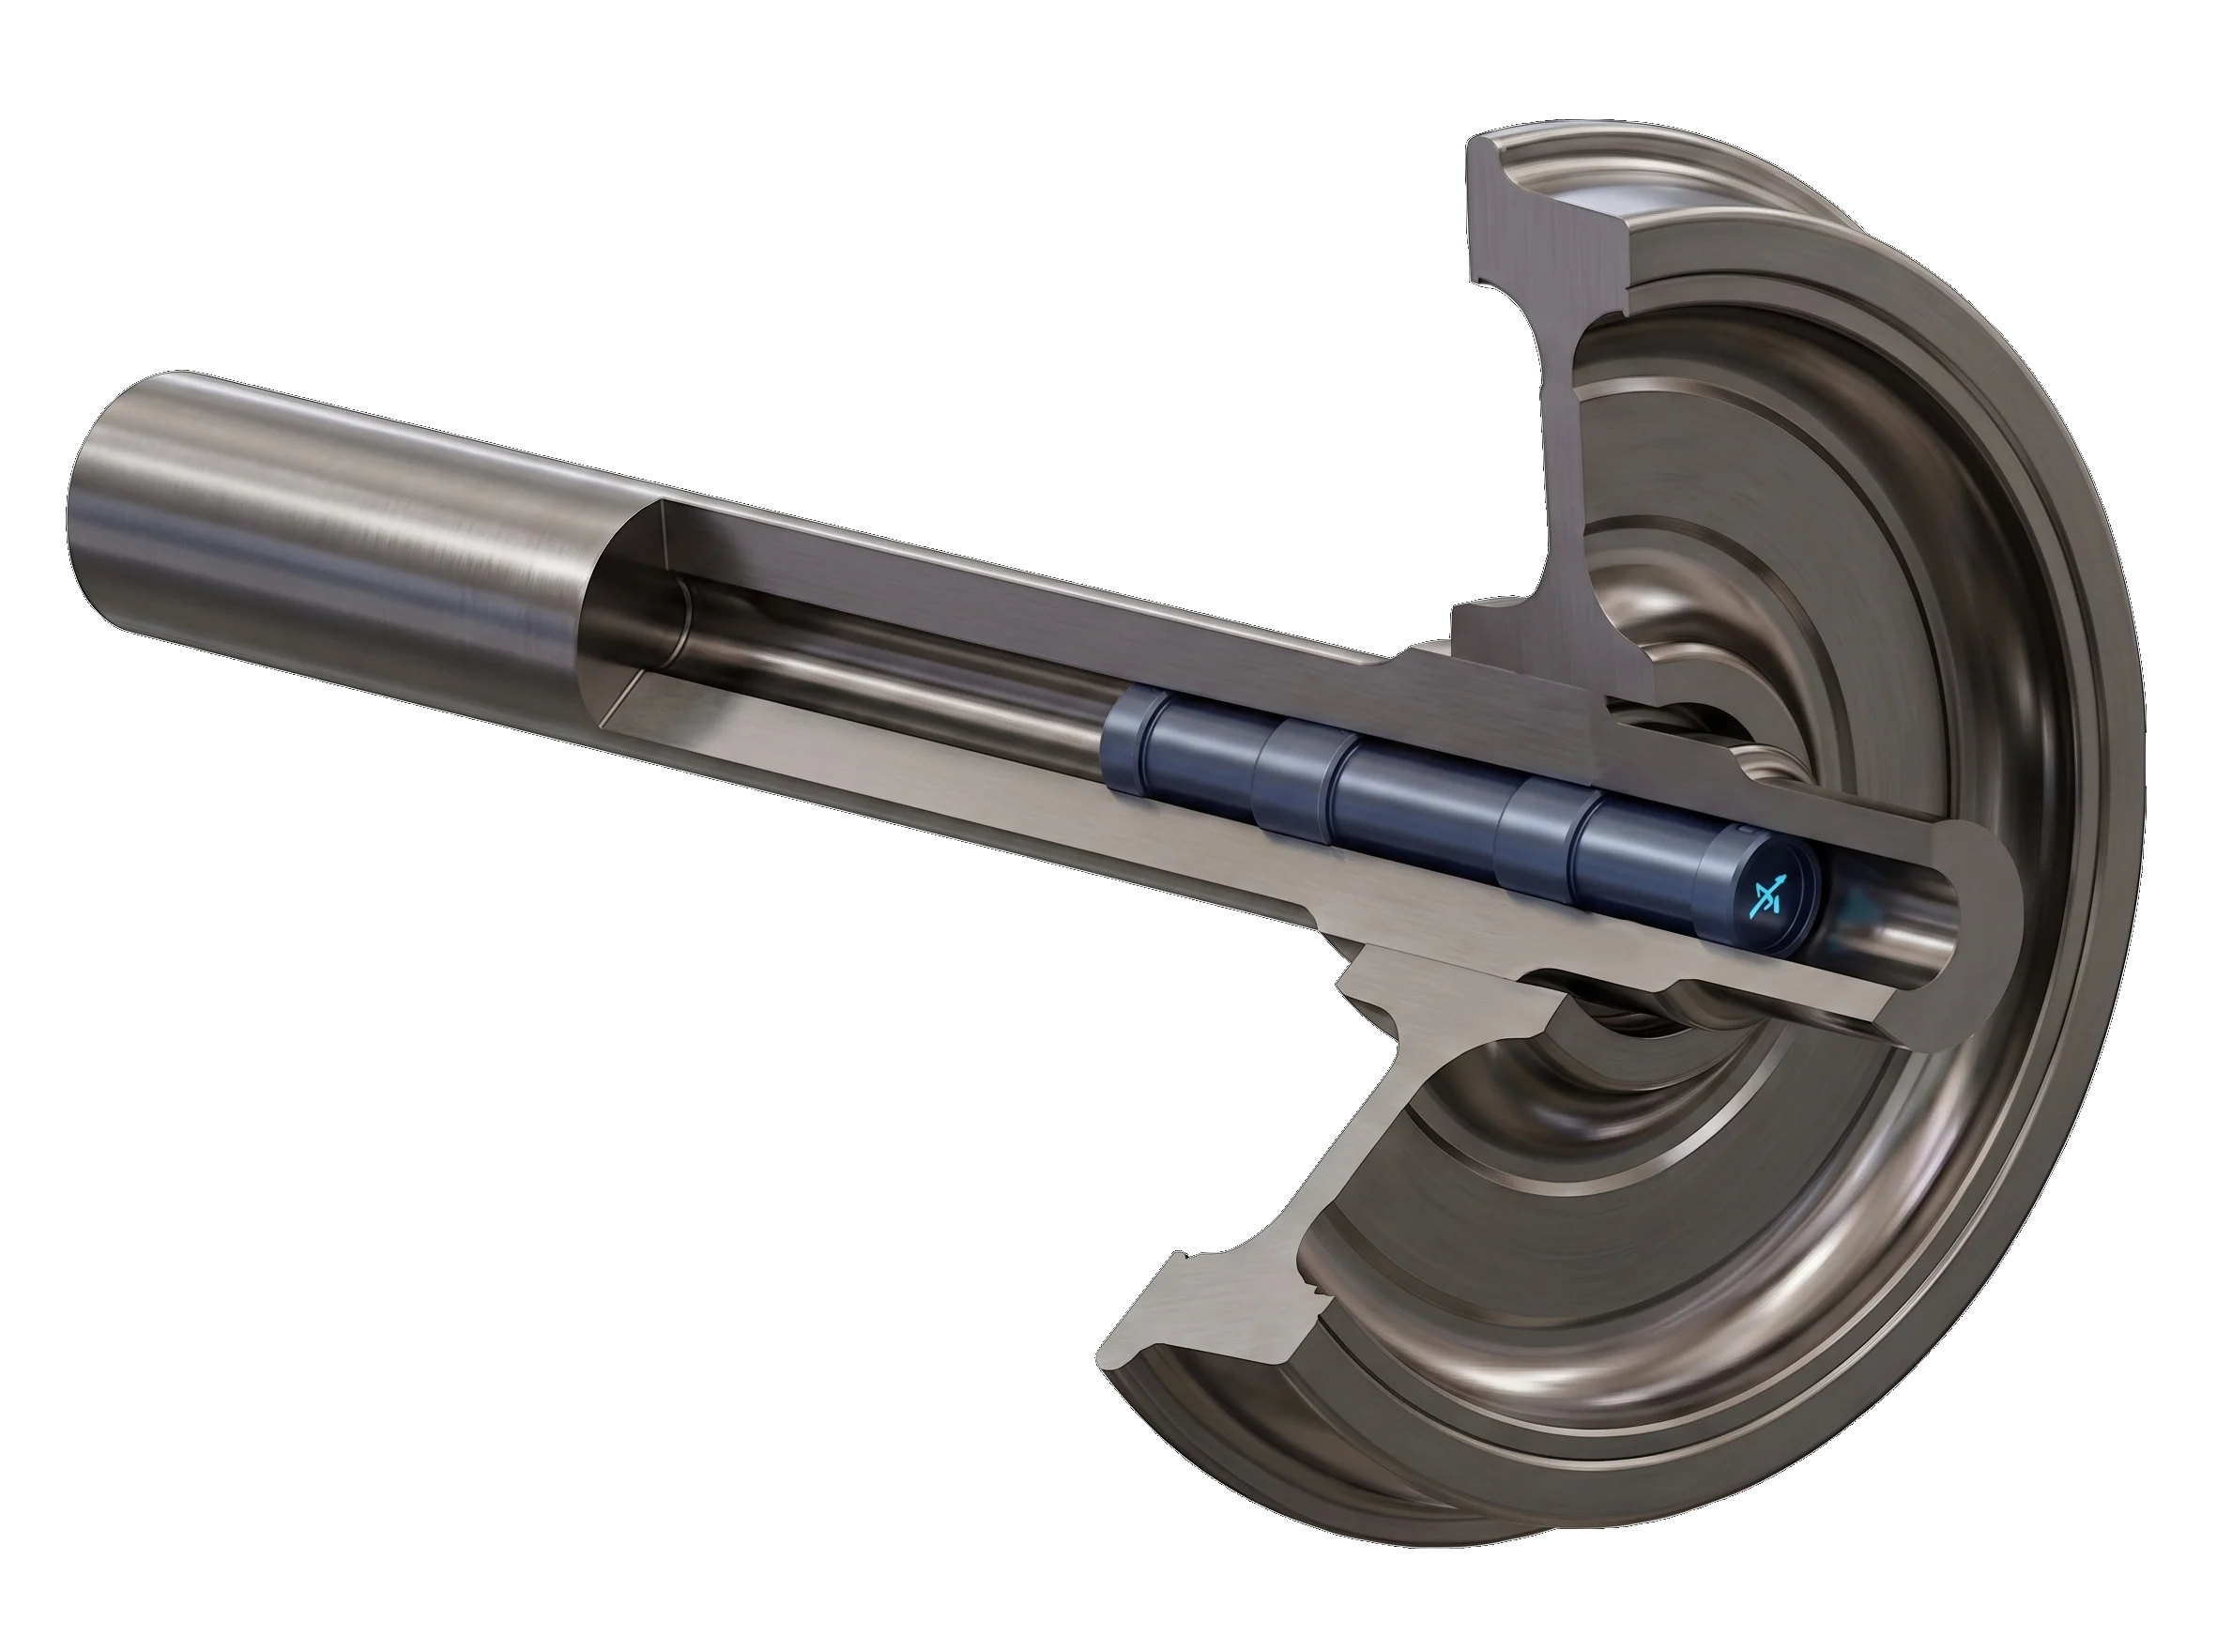
Tatsächlich wird die Festigkeit der Radverbindung jedoch allein durch den Kontaktdruck (Fügedruck) bestimmt. Bei einem montierten Radsatz konnte dieser bisher nicht direkt gemessen werden. Der Zyglox Hohlwellensensor (HWS) in der Achsbohrung ändert dies grundlegend und macht die unsichtbare Festigkeit messbar.
Warum die Radsatzpresse nicht die ganze Wahrheit verrät
Die Bohrung des Rads ist etwa ein Zehntelmillimeter kleiner als der Achssitz. Wenn die hydraulische Presse das Rad aufschiebt, erzeugt dieses Übermaß einen enormen Druck am Sitz. Zusammen mit der Reibung verhindert dieser Druck, dass sich das Rad im Betrieb löst oder verschiebt.
Die zum Aufpressen nötige Kraft entsteht durch Reibung auf der Kontaktfläche und berechnet sich nach der Formel $F = \mu \cdot \oint p \cdot dA$.
Fällt das Aufpressdiagramm ab oder verläuft es außerhalb des erlaubten Toleranzbereichs, wird der Radsatz als Ausschuss aussortiert. Die große Unbekannte in dieser Gleichung ist jedoch der Reibungskoeffizient $\mu$. Bei exakt gleichem Übermaß und identischem Kontaktdruck kann die nötige Aufpresskraft je nach Schmierung um den Faktor 2,5 variieren.
Das bedeutet: An der Kraft allein lässt sich eine perfekt sitzende Übermaßpassung nicht zuverlässig von einer schlecht geschmierten, aber ansonsten fehlerhaften Verbindung unterscheiden.
Entscheidend für die Sicherheit ist der tatsächliche Kontaktdruck am Sitz – ein Wert, den die Presse nicht anzeigt. Sobald das Rad montiert ist, ist die Kontaktfläche für externe Messgeräte unzugänglich.
Hier kommt der Zyglox Hohlwellensensor (HWS) ins Spiel. Er wird direkt in der Achsbohrung platziert. Das Übermaß des Rads drückt die Achse nach innen, wodurch an der Bohrungsoberfläche eine messbare Umfangsspannung entsteht.
Reibungsunabhängige Messung: Während die herkömmliche Aufpresskraft je nach Reibung stark schwankt, liefert die Umfangsspannung in der Bohrung einen eindeutigen, reibungsunabhängigen Wert.
Maximale Belastung sichtbar: Die Spannung erreicht ihren höchsten Betrag unter der Mitte des Sitzes (ca. −170 MPa beim größten Übermaß).
Dynamische Überwachung während des Aufpressens
Durch die Analyse über den Aufpressweg lässt sich der Montageprozess präzise verfolgen. Während das Rad auf den Sitz gleitet, wird die Kontaktfläche kontinuierlich größer. Nach etwa zwei Dritteln des Wegs läuft eine Entlastungsnut in der Radbohrung über den Anfang des Sitzes, was den Kontakt kurzzeitig und messbar unterbricht. Jeder einzelne Schritt wird vom Sensor präzise erfasst.
Die Vorteile auf einen Blick:
Konstante Umrechnung: Der durchschnittliche Faktor von 0,54 gilt im gesamten Bereich mit einer maximalen Abweichung von nur ±1,2 %.
Mikrometer-Präzision: Ein Sensor mit einer Genauigkeit von 1 MPa bestimmt das radiale Übermaß auf etwa 0,7 µm genau (die Spannung in der Bohrung ändert sich um 1.407 MPa pro Millimeter Übermaß).
Nachträgliche Qualitätskontrolle: Aus dem Messwert lässt sich auch das tatsächlich erreichte Übermaß jederzeit bestimmen – ein Parameter, der bisher für immer verloren war, wenn Rad und Achse vor der Montage nicht präzise vermessen wurden.
Mit dem Zyglox Hohlwellensensor können Sie den Fügedruck eines Radsatzes nicht nur während des Aufpressens, sondern jederzeit auch nach der Montage prüfen. Das garantiert maximale Sicherheit und absolute Transparenz in der Qualitätssicherung Ihrer Pressverbände.
| Übermaß | Messwert in der Bohrung | Druck am Sitz | Verhältnis (Faktor) |
|---|---|---|---|
| 0.050 mm | -65.7 MPa | 36.2 MPa | 0.551 |
| 0.075 mm | -100.9 MPa | 54.9 MPa | 0.544 |
| 0.100 mm | -135.9 MPa | 73.5 MPa | 0.541 |
| 0.125 mm | -171.3 MPa | 92.2 MPa | 0.539 |